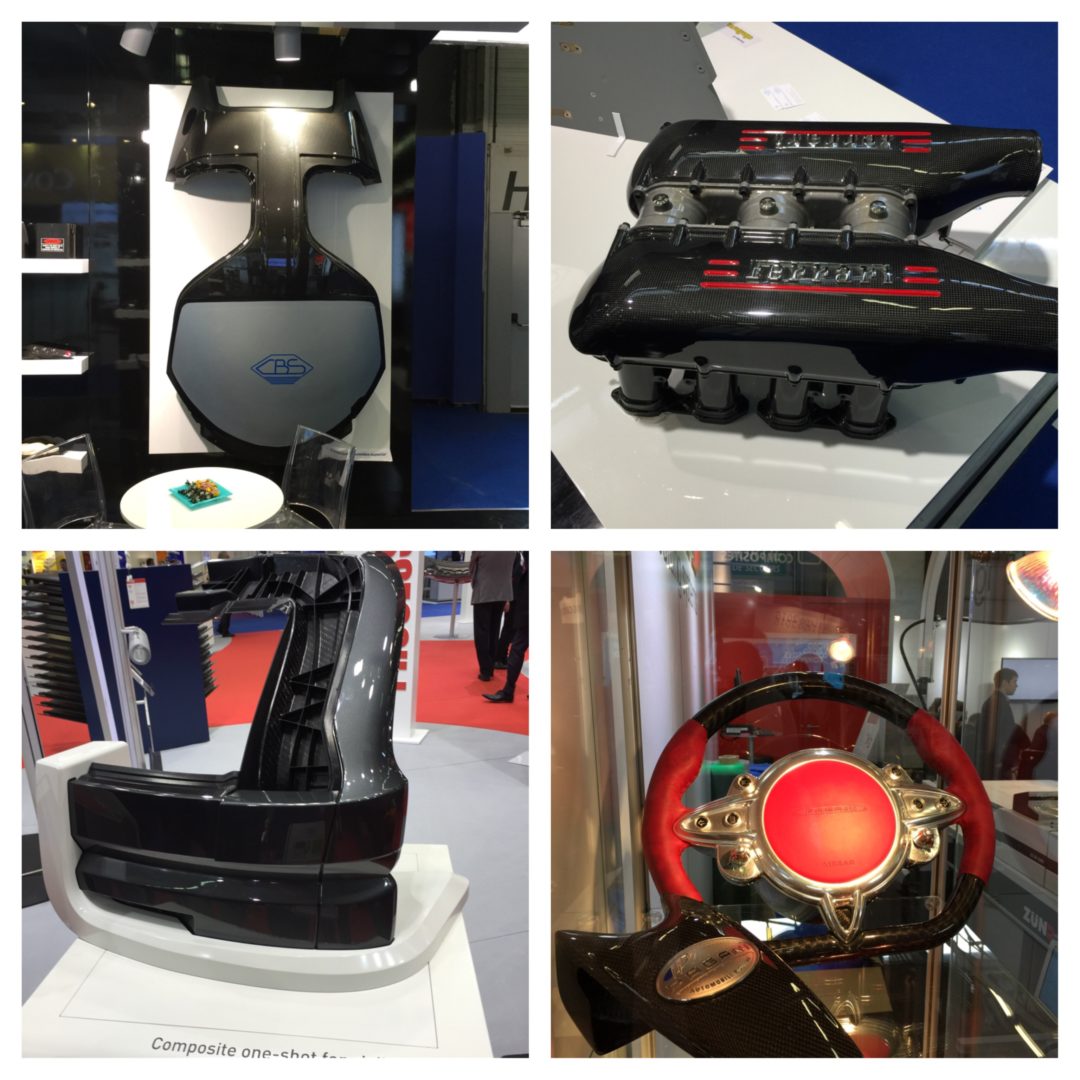
Tym razem kilka ciekawych zdjeć prezentujących struktury kompozytowe do super samochodów
Jak wiadomo wszystkim w klasie supers amochodów dominuje przede wszystkim włókno węglowe i żywica epoksydowa. To połączenie gwarantuje nie tylko niską masę ale również powierzchnię klasy tzw. 1A. i ciągle istnieje duże zainteresowanie takimi rozwiązaniami. Dlaczego? – z tego względu, że ciągle CFRP (kompozyt o wzmocnieniu węglowym) kojarzy się klientom z produktem najwyższej klasy. Dla producentów kompozytów to oczywiście niewątpliwa zaleta, ale ciągle dążą do obniżenia kosztów wytwarzania tych elementów z zapewnieniem odpowiedniej jakości powierzchni i samej struktury kompozytowej. Ważną rolę w cenie końcowej produktu odgrywa więc nie tylko cena komponentów (włókno węglowe plus żywica epoksydowa), ale głównie technologia wytwarzania. Obecnie dominującymi technologiami pozwalającymi wytworzyć struktury kompozytowe o tak wysokiej jakości powierzchni są metody wykorzystujące ciśnienie jako czynnik usuwający pęcherzyki powietrza z ciekłej żywicy epoksydowej, oraz tym sposobem sprasowujące materiał wzmocnienia.
Pierwszą z nich jest metoda wykorzystująca Autoklawy.
Autoklaw do hermetyczny, specjalnie zamykany, duży zbiornik ciśnieniowy, który stosowany w technice wytwarzania kompozytów pozwala na wytworzenie wysokoywytrzymałych struktur kompozytowych. Metoda produkcji z zastosowaniem autoklawu to tylko rozwinięcie technologii worka próżniowego. Pozwala ona na jednoczesne wykorzystanie podciśnienia, nadciśnienia oraz temperatury, a to z kolei przekłada się na wytworzenie elementów o wysokiej jakości. Technika dedykowana do wytwarzania elementów z prepregów.
Kolejną to wcześniej wspominana technologia próżniowa RTM.
Metoda RTM (Resin Transfer Moulding) jest metodą wytwarzania laminatów w formach zamkniętych. W pierwszej fazie procesu w odpowiednio przygotowanej formie układa się wzmocnienie włókniste, forma zostaje szczelnie zamknięta, a następnie pod ciśnieniem wtłoczony zostaje dwukomponentowa żywica w stanie ciekłym. Bardzo często oprócz ciśnienia stosowane jest również podciśnienie wspomagające zamykanie formy oraz przesycenie zbrojenia. Zmechanizowanie tego procesu przy jednoczesnym wykorzystaniu ciepła z reakcji egzotermicznej znacznie skraca czas formowania wyrobów przy jednoczesnym zmniejszeniu pracochłonności procesu i zwiększeniu powtarzalności produkcji.
Najciekawsza z nich aczkolwiek w Polsce rzadko spotykana to prasowanie.
Prasowanie jest jedną z wysoko zmechanizowaną i zautomatyzowaną metodą wytwarzania laminatów termoutwardzalnych. Metoda ta polega na wytwarzaniu w pierwszej fazie tłoczyw (półproduktów kompozytowych), z których kolejno formuje się wyroby. W przypadku zastosowania nowoczesnych jednokomponentowych żywic epoksydowych można ten proces zredukować do jednego kroku technologicznego.
Agencja Uzbrojenia odebrała pierwsze partie aramidowych hełmów HBT-02 i kamizelek KKZ-01/K4 z Maskpolu. Kontrakty SAFE…
Łopata CRRC o długości 110 m z żywicą umożliwiającą odzysk surowców, modułowa końcówka z termoplastu…
Termoplastyczna koronka wiertnicza, formowanie bez form, pultruzja projektowana przez AI i sprężony odlew mineralny z…
TREŚĆ KOMUNIKATU NCBR: Narodowe Centrum Badań i Rozwoju (NCBR) szuka młodych i ambitnych firm technologicznych,…
Arclin rozbudowuje w Hiszpanii produkcję papieru Nomex do rdzeni plastra miodu, INVENT przenosi się do…
14 naborów i zapowiedzi dla firm: 4.11 kończy się nabór PARP dla klastrów KKK, 13.11…